東京銀器の作り方と鍛金の手順|失敗例と海外販路の実務
この記事の要点
- 東京銀器は一枚の銀板を木槌や金槌で叩く鍛金と彫金を中心に制作する
- 割れを防ぐため摂氏約600度〜650度での焼きなましを十数回繰り返す
- 海外販路では銀の純度表記と鍛金工程の映像化が高い訴求力を持つ
東京銀器の作り方は、高純度の銀地金を金槌と当て金で叩いて成形する「鍛金(たんきん)」と、表面に文様を刻む「彫金(ちょうきん)」を中心に成り立っています。この記事では地金の溶解から荒絞り、焼きなまし、加飾、仕上げ研磨までの全工程と、実務で発生しやすい失敗例をまとめて解説しており、本記事だけで完結します。
本記事を読むとわかること
- 東京銀器ができるまでの主要6工程と具体的な作業手順
- 鍛金作業中に銀が割れる・歪む原因と制作上の注意点
- 銀の純度規格(SV925・SV999)の違いと海外展開時の実務
- 越境ECや海外商談で工芸技術の価値を正確に伝える方法
東京銀器とは何か|歴史と素材の特徴
東京銀器は、江戸時代に銀細工師(しろがねし)が築いた技術を継承する東京都指定・国指定の伝統的工芸品です。江戸の町人文化の中で、煙管(きせる)や根付、かんざし、飲食器など日常の調度品として発展しました。
素材には主に品位925(銀含有率92.5%、いわゆるスターリングシルバー)や品位999(純銀)の銀板が用いられます。純銀は非常に柔らかく加工性に優れますが、強度が求められる酒器や洋食器には銅を混ぜたSV925が選ばれるケースが一般的です。海外の銀製品規格に適合させるためにも、使用する銀の純度管理は制作の根幹となります。
東京銀器の作り方|6つの基本工程
東京銀器の制作は、金属を削って形を削り出すのではなく、板状の地金を叩いて伸ばし、あるいは縮めながら立体にする塑性加工が特徴です。
1. 地金取り・木槌による荒絞り
制作する器の展開図に合わせて銀板を切り出し、成形の第一段階に入ります。最初は木槌と木台(または松炭)を用い、板の外周を叩いて深さを出す「荒絞り(あらしぼり)」を行います。最初から金槌を使うと銀板が急激に薄くなり伸びすぎてしまうため、衝撃が柔らかい木槌で全体の立ち上がりを作ります。
2. 焼きなまし(焼鈍)と酸洗い
銀は叩き続けると金属内部の結晶が歪み、硬化する「加工硬化」を起こします。硬化したまま叩くと亀裂が入るため、バーナーで摂氏約600度〜650度まで均一に加熱し、赤みが引いた瞬間に水へ入れて急冷します。この作業を「焼きなまし」と呼びます。
加熱によって表面に生じた酸化膜を取り除くため、希硫酸や専用の酸性溶液に浸して「酸洗い」を行い、地金を白く清浄な状態に戻します。一つの急須や水差しを作る過程で、焼きなましは10回から20回程度繰り返されます。
3. 金槌と当て金による絞り込み
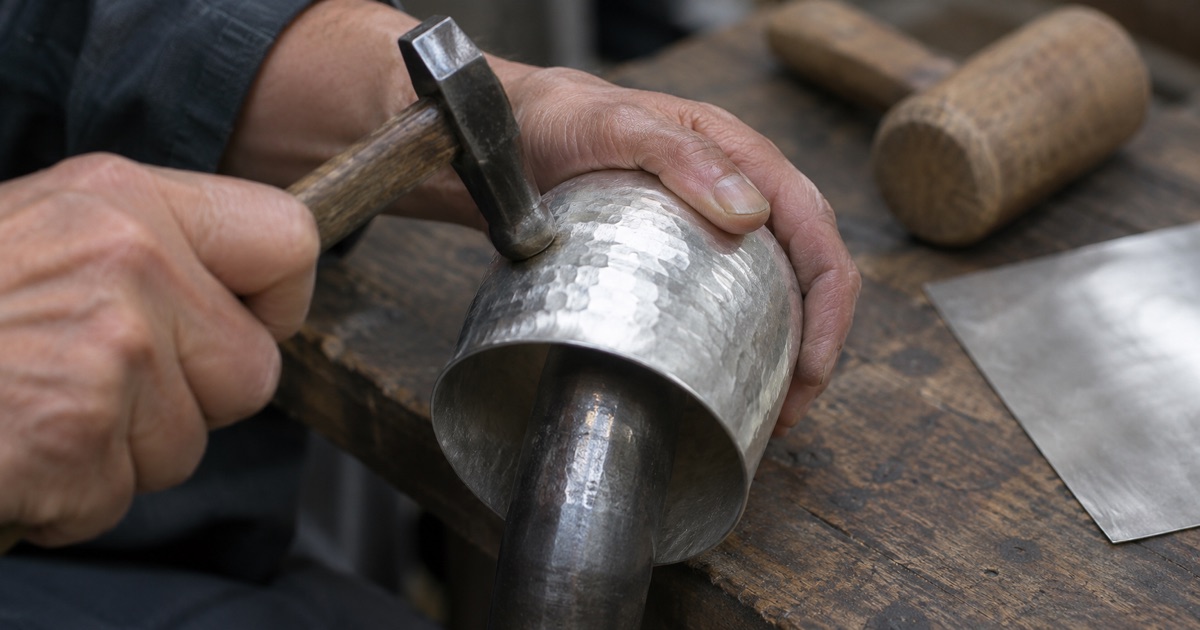
器の形状を本成形する工程です。「当て金(あてがね)」と呼ばれる様々な形状の鉄製工具を器の内側に当て、外側から金槌で均一に打ち進めます。当てる位置と金槌の打撃角度をミリ単位で調整しながら、回転させつつ絞り込んでいきます。全体の厚みを均一に保ちながら立ち上げるには、打音の響きを聞き分ける経験が求められます。
4. 加飾(彫金・打ち出し・切り嵌め)
器の形が整った後、意匠を施します。
- 彫金: たがね(鏨)と金槌を使い、銀の表面に模様を彫り込みます。
- 打ち出し: 内側から裏当てをして叩き出し、レリーフ状の立体文様を浮き上がらせます。
- 切り嵌め: 異なる金属(銅や金)を嵌め込み、色調の対比を作ります。
複雑な文様を彫る際は、器の内部に松脂と砥の粉を混ぜた「ヤニ」を流し込んで固め、内部を支えにして打撃の歪みを防ぎます。作業完了後に再度加熱してヤニを取り除きます。
5. ろう付け(接合)
注ぎ口、取っ手、高台(底部の輪)などの別パーツを接合します。母材である銀の融点(約960度)よりもわずかに融点が低い「銀ろう」を用い、フラックス(融剤)を塗布してバーナーで局所加熱します。温度管理を誤ると本体が溶けてしまうため、繊細な火加減が必要です。
6. 仕上げ研磨・古美加工
最終仕上げでは、炭研ぎやヘラ掛け、研磨剤を用いたバフ掛けを行い、銀特有の深みのある光沢を引き出します。あえて落ち着いた古美術のような風合いを出すために、硫黄成分を含む薬液に浸して表面を硫化させ、黒く変色させた後に凸部だけを磨き出す「古美(こび)仕上げ(いぶし銀)」を施すこともあります。
日本の手しごとを世界へ残す「ジャパンタウン」構想を公開しています。海外にご縁のある方、現地のパートナーになれる方を探しています。
ジャパンタウン構想を読む →制作過程で起きやすい失敗例と対策
銀器制作では、目に見えない金属疲労や熱変化が原因で破損が生じるケースが少なくありません。
失敗例1: 絞り加工中の縁割れ・クラック
荒絞りから本絞りの段階で、器の外周縁に細かな亀裂が入る事例があります。原因の多くは焼きなましの頻度不足、または部分的な加熱ムラです。銀は熱伝導率が極めて高いため、全体に均一に熱を行き渡らせる必要があります。縁にわずかでもバリや傷があるとそこに応力が集中して裂けやすくなるため、叩く前にやすりで縁を滑らかに整えておく処置が欠かせません。
失敗例2: ろう付け時の母材メルト(溶解)
細い取っ手や注ぎ口を接合する際、ろう材が溶ける前に本体の銀板が溶け落ちて穴が空く失敗があります。接合部だけでなく本体全体をあらかじめ温めておかないと、熱が周囲に逃げてしまい、接合部だけを過剰に加熱することになります。母材の厚みに適した火力のバーナーを選び、適切な融点差を持つろう材を選択することが予防策です。
失敗例3: 酸洗い不足による変色斑
焼きなまし後の酸洗いが不完全なまま次工程へ進むと、酸化スケールが叩き込まれて黒ずみ斑が内部に固定され、最終研磨でも除去できなくなります。酸洗い液の濃度管理と十分な浸漬時間を確保することが重要です。
海外販路・越境ECでの見せ方と輸出実務
東京銀器の精緻な手仕事は、海外の富裕層や工芸コレクターからも高い評価を得ています。越境ECや現地の展示会で価値を認めてもらうには、単に完成品を並べるだけでなく、制作工程を情報として開示することが不可欠です。
鍛金工程の可視化とストーリーテリング
海外のバイヤーは、機械プレス加工品と手打ちの鍛金品を厳密に見分けようとします。一枚の銀板が数万回叩かれて器になるタイムラプス動画や、焼きなましの様子、職人が使う独自の金槌や当て金の歴史を英語で明文化することが、高価格帯での取引を成立させる根拠になります。
工芸品や手しごとを海外に売る実務を進めるジャパンタウン構想(無限開拓株式会社)の現場知見でも、製作プロセスの背景が伝わることで、海外側のギャラリーやバイヤーとの商談成約率が大きく向上することが確認されています。
関税・材質証明と輸出手続き
銀製品を輸出する際は、国ごとに異なる貴金属の規制や関税率に留意しなければなりません。多くの国で銀製品にはホールマーク(品位証明)や純度表記(SV925、SV999など)の明記が求められます。また、象牙や特定の天然木を茶器のつまみ・取っ手に使用している場合、ワシントン条約に基づく輸出規制に該当する可能性があるため、素材構成の厳密な確認が必要です。
輸出入規制や通関に関する最新情報は、日本貿易振興機構(JETRO)の国別貿易実務情報などで確認し、トラブルを未然に防ぐ体制を整えておく必要があります。
まとめ
東京銀器の作り方は、地金取り、荒絞り、焼きなまし、本絞り、加飾、ろう付け、仕上げという緻密な連続工程から成り立っています。素材の特性を熟知し、適切な熱処理と叩きの技術を重ねることで、堅牢さと優美さを兼ね備えた器が生まれます。国内外へ販路を広げる際にも、この丁寧な手仕事の手順そのものが他にはない付加価値となります。
よくある質問
- Q. 東京銀器の制作にはどれくらいの期間がかかりますか?
- A. 形状や加飾の密度によって異なりますが、一般的な酒器や茶器の場合でおおよそ数日から2週間程度、複雑な打ち出しや彫金を施す美術工芸品では1ヶ月以上を要します。
- Q. 東京銀器で使われる銀の純度はどれくらいですか?
- A. 主に純度99.9%の純銀(SV999)または純度92.5%のスターリングシルバー(SV925)が使われます。耐久性や用途に合わせて使い分けられます。
- Q. 銀器が黒ずんでしまうのはなぜですか?
- A. 空気中に含まれる微量の硫黄成分と銀が反応して表面に硫化銀の皮膜ができるためです。錆び(酸化)とは異なり、専用の磨き布や重曹を用いた手入れで元の輝きに戻すことができます。
この記事を紹介・引用するときは
下のリンクをそのまま貼ってお使いください。文章を引用されるときは、出典としてこのページへのリンクをお願いします。